


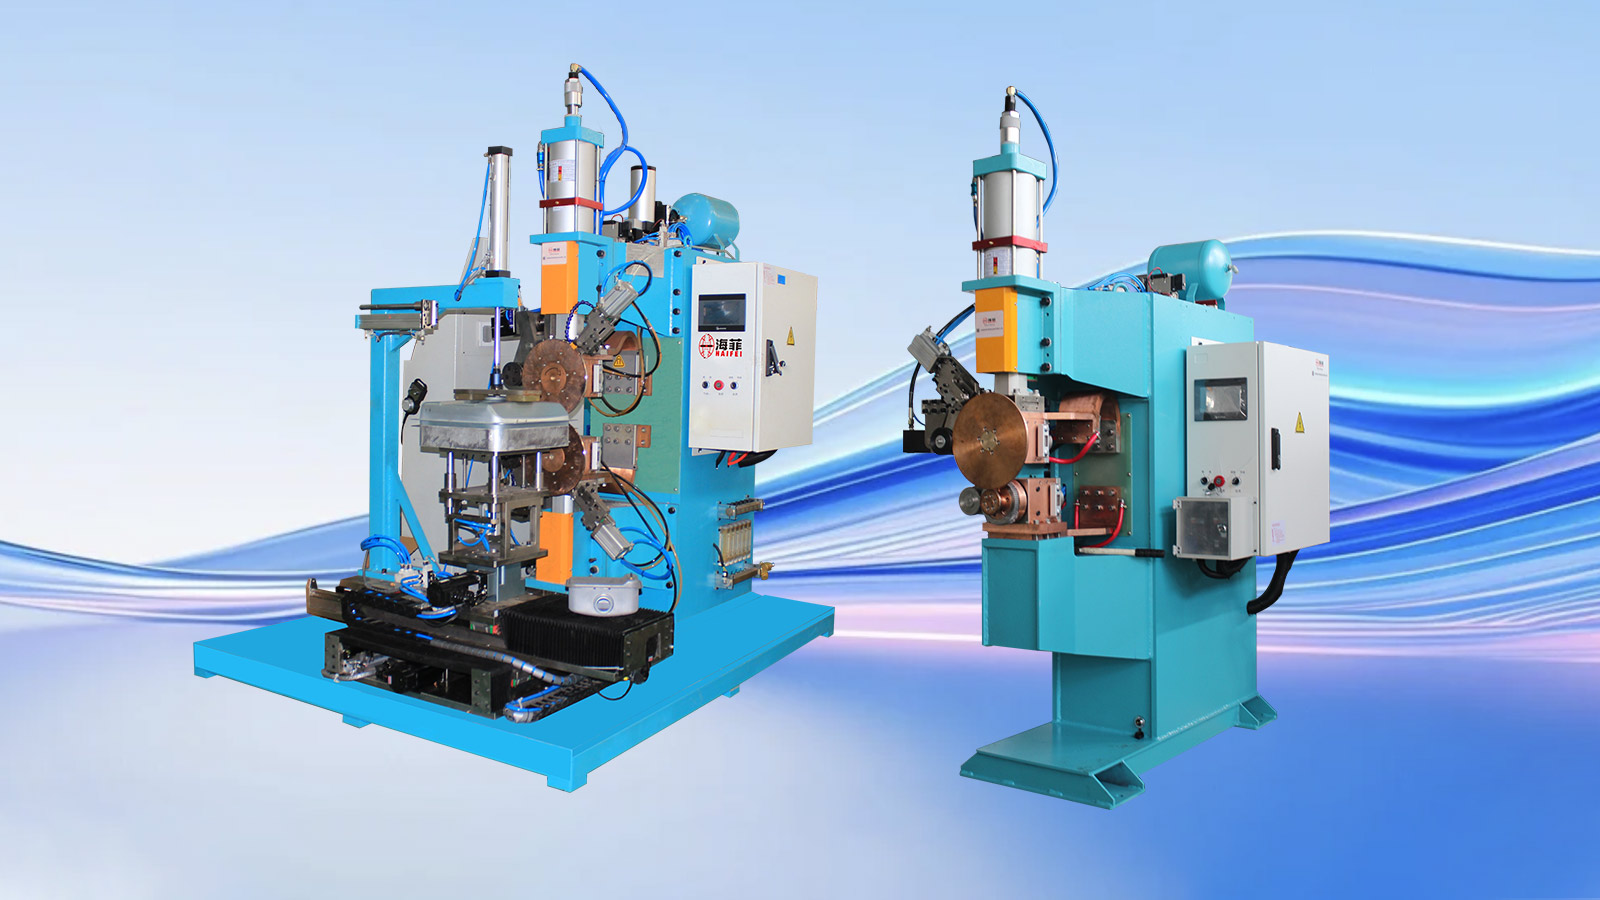
Haifei je razvio ovo rješenje za zavarivanje spremnika goriva za motocikle za proizvođača koji proizvodi sklopove tankih-limova za gorivo za različite modele motocikala.
Projekt je koristio prilagođeni sustav zavarivanja šavova, učvršćenje-odgovarajuće pozicioniranju profila i programabilnu kontrolu procesa. Rješenje je razvijeno za rješavanje neravnomjernog poravnanja ljuske, diskontinuiranih šavova, prekomjerne toplinske deformacije i varijacija između proizvodnih serija.
Budući da se dimenzije spremnika za gorivo, debljine limova i profili spojeva razlikuju, konačne postavke stroja za zavarivanje, alata i procesa moraju se potvrditi na temelju crteža kupca i uzoraka-testova zavarivanja.
Pošaljite svoj crtež spremnika goriva
Projekt na prvi pogled
|
Stavka projekta |
pojedinosti |
| Industrija | Proizvodnja dijelova za motocikle |
| Izradak | Sklop spremnika za gorivo motocikla |
| Glavna struktura | Tanko oblikovane čelične ljuske sa zakrivljenim profilima |
| Glavni postupak zavarivanja | Kontinuirano zavarivanje šavova |
| Glavni spoj | Spoj između gornje i donje školjke spremnika |
| Oprema | Prilagođeni stroj za zavarivanje spremnika za gorivo motocikla |
| Alati | Pozicioniranje-odgovarajuće profilu i potporno učvršćenje |
| Kontrola procesa | Programabilna struja zavarivanja, tlak, vrijeme zavarivanja i redoslijed držanja |
| Glavna pitanja vezana uz kvalitetu | Kontinuitet šava, rizik od curenja, deformacija i poravnanje ljuske |
| Provjera | Uzorak zavarivanja, vizualni i dimenzionalni pregled, nakon čega slijedi-test curenja prema specifikaciji kupca |
Za što se koristi ovo rješenje za zavarivanje spremnika goriva za motocikle?
Otopina se koristi za spajanje formiranih gornjih i donjih školjki spremnika za gorivo motocikla.
Ove ljuske obično imaju tanke stijenke, zakrivljene površine i nepravilan periferni zglob. Proces zavarivanja mora stvoriti kontinuirani spoj uz ograničenje iskrivljenja tijela spremnika.
Spajanje glavne ljuske dovršeno je zavarivanjem šavom. Kotači rotirajućih elektroda primjenjuju pritisak i struju zavarivanja dok prate spoj, stvarajući niz preklapajućih zavarenih zrnaca. Ovi preklapajući zavari tvore kontinuirani šav potreban za zabrtvljenu strukturu spremnika.
Montažni nosači, dijelovi za pojačanje, priključci za punjenje i druge pomoćne komponente mogu zahtijevati različite metode zavarivanja. Haifei procjenjuje svaki položaj zavara umjesto primjene jednog postupka na cijeli spremnik.
Pozadina kupca
Kupac proizvodi sklopove spremnika goriva za motocikle za nekoliko modela motocikala.
Njegov proizvodni program uključuje spremnike različitih kapaciteta, zakrivljenih profila i konfiguracija ploča. To je otežavalo korištenje jednog fiksnog učvršćenja i jednog skupa parametara zavarivanja za svaki proizvod.
Kupac je trebao proizvodno rješenje koje bi moglo dosljednije kontrolirati toplinu i tlak zavarivanja, poboljšati pozicioniranje obratka i zadržati postavke procesa za ponovljene narudžbe.
Koje je probleme kupac imao s prethodnim procesom?
Pretjerana deformacija tankih spremnika
Tanko oblikovane ljuske osjetljive su na akumulaciju topline. Neravnomjeran ili prekomjeran unos topline može uzrokovati ispupčenje, lokalno urušavanje, podizanje rubova ili cjelokupno savijanje.
Deformacija ne utječe samo na izgled. Također može ometati naknadnu montažu i stvoriti neravnomjeran kontakt duž spoja.
01
Nedosljedno pozicioniranje školjke
Prethodni način utovara i stezanja uvelike je ovisio o operateru.
Kad gornja i donja ljuska nisu bile postavljene naspram istih referentnih točaka, razmak spojeva i preklapanje su se promijenili. To je rezultiralo varijacijama u širini šava, položaju zavara i lokalnom unosu topline.
02
Isprekidani ili nepotpuni zavari
Nestabilno kretanje i nekonzistentan kontakt između dviju ljuski mogli bi uzrokovati nepotpunu fuziju, male pore ili diskontinuirane dijelove.
Zavar koji se izvana čini prihvatljivim može i dalje sadržavati mali put curenja. Iz tog razloga, vizualni pregled ne može zamijeniti test brtvljenja koji je odredio kupac.
03
Nestabilna energija i tlak zavarivanja
Varijacije u struji zavarivanja, tlaku elektrode ili brzini kretanja utjecale su na prodiranje i formiranje šava.
Premalo energije može ostaviti nepotpun zglob. Prekomjerna energija može uzrokovati površinsko spaljivanje, udubljenje ili deformaciju tankog lista.
04
Nema višekratnih zapisa procesa
Prethodni postupak nije pružio prikladnu metodu za pohranu i ponovno pozivanje postavki zavarivanja.
Operateri su morali ponovno prilagoditi proces kada su mijenjali proizvode ili se vraćali na prethodni model spremnika, povećavajući vrijeme postavljanja i ovisnost o individualnom iskustvu.
05
Što je kupac zahtijevao?
Kupac je zahtijevao rješenje za zavarivanje koje bi moglo:
- Kontrolirajte unos topline za tanko oblikovane ljuske spremnika
- Smanjite ispupčenje, savijanje i lokalna površinska oštećenja
- Održavajte dosljedniji razmak spojeva prije zavarivanja
- Izradite kontinuirani šav oko potrebne staze
- Koordinirajte struju zavarivanja, pritisak elektrode i brzinu kretanja
- Smanjite varijacije uzrokovane ručnim pozicioniranjem
- Pohranite postavke procesa za različite modele spremnika goriva
- Podržava evidenciju proizvodnje i sljedivost procesa
- Prilagođavanje spremnicima različitih kapaciteta, profila i debljina lima
- Dopustite provjeru zavarenih spremnika dogovorenom metodom-ispitivanja propuštanja
To su bili zahtjevi projekta. Kriteriji konačnog prihvaćanja trebali su biti definirani prema crtežima kupca, standardu proizvoda i postupku ispitivanja.
Zašto je šavno zavarivanje odabrano za glavni spremnik?
Gornja i donja ljuska zahtijevaju kontinuirani spoj. Pojedinačni točkasti zavari ne mogu osigurati isti kontinuirani put brtvljenja oko tijela spremnika.
Stroj za šavno zavarivanje koristi kotače rotirajuće elektrode za primjenu struje i pritiska duž spoja. Pravilnim preklapanjem zavarenih zrnaca stvara se kontinuirani šav.
Za spremnike goriva za motocikle, proces mora uravnotežiti četiri čimbenika:
| Faktor procesa | Ako je nedovoljno | Ako je prekomjeran ili nestabilan |
| Struja zavarivanja | Nepotpuna fuzija ili slabo formiranje šava | Pregrijavanje, oštećenje površine ili progoro- |
| Pritisak elektrode | Loš električni kontakt i nepravilni varovi | Duboko udubljenje ili lokalna deformacija |
| Brzina zavarivanja | Pretjerana toplina na pojedinim položajima | Nedovoljna toplina i diskontinuirano zavarivanje |
| Redoslijed držanja i hlađenja | Pokret zgloba prije stabilizacije | Nepotrebno produženje ciklusa ili pretjerano stezanje |
Ove se vrijednosti ne mogu odabrati samo iz općeg kataloga strojeva. Moraju se izraditi korištenjem stvarnog materijala, debljine, profila ljuske i zahtijevanog standarda brtvljenja.
Haifeijevo prilagođeno rješenje za zavarivanje
1. Pokusi zavarivanja s različitim uzorcima spremnika goriva
Haifei je proveo pokuse zavarivanja na spremnicima za gorivo motocikla različitih kapaciteta, zakrivljenih profila i debljina lima.
Ispitivanja su korištena za procjenu:
- Raspon-struje zavarivanja
- Pritisak elektrode
- Brzina zavarivanja
- Energizirajuće vrijeme
- Redoslijed držanja i hlađenja
- Stanje kontakta s školjkom
- Vidljiv utjecaj topline
- Kontinuitet zavara
- Zahtjevi za podršku učvršćenja
Svrha je bila uspostaviti izvediv procesni prozor prije dovršetka opreme i alata.
2. Sustav kontroliranog zavarivanja šavova
Odabrana oprema za zavarivanje omogućuje koordinirano upravljanje energijom zavarivanja, pritiskom elektrode i kretanjem izratka.
Stabilna kontrola je osobito važna za tanku ljusku spremnika za gorivo jer promjene jednog parametra utječu na ostale. Na primjer, povećanje brzine zavarivanja bez podešavanja struje može smanjiti unos topline na spoju. Povećanje struje bez kontrole brzine može povećati deformaciju.
Konačni program zavarivanja se stoga uspostavlja kao kompletan skup parametara, a ne kao izolirana strujna vrijednost.
3. Profil-Odgovarajuće pozicioniranje
Haifei je dizajnirao namjensko učvršćenje prema profilu spremnika za gorivo.
Učvršćenje uspostavlja ponovljive točke lociranja za gornju i donju školjku i podupire zakrivljene površine tijekom zavarivanja. Također pomaže u održavanju kontakta zglobova i raspodjeli sile stezanja oko tijela spremnika.
Dizajn učvršćenja uzima u obzir:
- Oblik i kapacitet spremnika za gorivo
- Mjesto perifernog šava
- Gornje i donje reference ljuske
- Zglobni razmak i preklapanje
- Područja osjetljiva na pritisak stezanja
- Smjer utovara i istovara
- Zahtjevi za promjenu proizvoda
Kada je uključeno više modela spremnika, mogu se procijeniti zamjenjive ili brzo{0}}promjenjive komponente učvršćenja.
4. Automatsko pozicioniranje i kontinuirano zavarivanje
Nakon što je spremnik napunjen i postavljen, učvršćenje drži čahure prema definiranim referencama.
Stroj zatim slijedi navedeni redoslijed zavarivanja. Kontrolirano kretanje pomaže smanjiti varijacije uzrokovane ručnim navođenjem i održava brzinu zavarivanja usklađenom sa strujom i pritiskom elektrode.
Točna razina automatizacije može se prilagoditi prema zahtjevima kupca, dostupnim operaterima i broju modela proizvoda.
5. Programabilne postavke procesa
Programi zavarivanja mogu se pohraniti za različite specifikacije spremnika goriva.
To omogućuje ponovno pozivanje odobrenih skupova parametara prilikom mijenjanja modela ili ponavljanja narudžbe. Kontrola pristupa i snimanje-podataka o proizvodnji također se mogu procijeniti kada kupac zahtijeva sljedivost procesa.
Pohranjeni recepti smanjuju ponovnu ručnu prilagodbu, ali operater i dalje mora odabrati točan program i opremu za učitani proizvod.
Kako je rješenje riješilo izvorne probleme?
|
Izvorni proizvodni problem |
Haifei konfiguracija |
Praktična funkcija |
| Neravnomjeran položaj gornje i donje školjke | Profil{0}}odgovarajući uređaj za lociranje | Uspostavlja ponovljive reference učitavanja |
| Promjenjivi zglobni razmak | Namjenska struktura za stezanje i potporu | Održava bliži i dosljedniji kontakt s školjkom |
| Prekomjerna toplinska deformacija | Koordinirana kontrola struje, tlaka i brzine | Ograničava nepotrebno nakupljanje topline |
| Isprekidan ili neravan šav | Kontrolirano kontinuirano kretanje zavarivanja | Održava ponovljiv put zavarivanja |
| Ovisnost o ručnom vođenju | Automatizirani slijed zavarivanja | Smanjuje varijacije pokreta-povezane s operaterom |
| Ponovljeno postavljanje tijekom promjena modela | Pohranjeni programi zavarivanja | Omogućuje opoziv odobrenih postavki |
| Nedostatak evidencije o proizvodnji | Opcijske funkcije pohranjivanja podataka i sljedivosti | Podržava pregled procesa i upravljanje proizvodnjom |
Stvarna razina poboljšanja mora se provjeriti u odnosu na kupčeve kriterije prihvaćanja. Ne treba primjenjivati opći postotak na svaki dizajn spremnika za gorivo.
Koji se postupci zavarivanja koriste na kompletnom spremniku goriva motocikla?
Ne treba svaki dio spremnika za gorivo motocikla zavarivati istim postupkom.
Područje spremnika goriva |
Tipičan proces |
Glavna namjena |
| Gornja i donja glavna ljuska | Zavarivanje šavova | Formirajte kontinuirani zabrtvljeni spoj |
| Nosači za montažu | Otporno točkasto zavarivanje | Učinkovito pričvrstite strukturne komponente |
| Dijelovi za ojačanje | Točkasto ili projekcijsko zavarivanje | Pružite lokalnu strukturnu potporu |
| Spoj za punjenje ili nepravilni položaji | MIG zavarivanje ili neki drugi ocijenjeni proces | Dohvatni spojevi koji nisu prikladni za elektrodne kotače |
| Dovršen spremnik | Ispitivanje curenja | Provjerite učinkovitost brtvljenja nakon zavarivanja |
Stvarna kombinacija procesa ovisi o pristupu spoju, materijalu, debljini i dizajnu proizvoda.
Stroj za zavarivanje ili kompletna proizvodna linija?
Odaberite opseg prema trenutnom stanju vaše tvornice.
Odaberite rješenje za zavarivanje spremnika goriva ako:
Oprema za žigosanje je već dostupna
Gornja i donja ljuska su već formirane
Trenutačni problem je uglavnom kvaliteta ili učinak zavarivanja
Potrebno je samo nadograditi uređaj za zavarivanje i stroj
Postojeći procesi poliranja, premazivanja i testiranja mogu ostati u uporabi
Odaberite kompletnu liniju za proizvodnju spremnika goriva ako:
Uspostavlja se novi pogon za proizvodnju spremnika za gorivo
Potrebna je i oprema za zatvaranje i hidrauličko oblikovanje
Višestruki postupci zavarivanja moraju biti integrirani
Potrebno je planirati poliranje, premazivanje i ispitivanje nepropusnosti
Kupac treba pomoć oko kompletnog tvorničkog procesa
Haifei može isporučiti pojedinačni stroj za zavarivanje šavova spremnika goriva ili procijeniti veći projekt-proizvodne linije.

Zašto raditi s Haifeiem na projektu zavarivanja spremnika goriva?
Evaluacija procesa prije finalizacije stroja
Odabir stroja temelji se na crtežima, uzorcima i probama zavarivanja, a ne samo na nazivu spremnika za gorivo.
01
Oprema i uređaji razvijeni zajedno
Za zakrivljene tank{0}}spremnike, potpora za učvršćenje dio je procesa zavarivanja. Stoga se stroj i uređaj ocjenjuju kao jedan sustav.
02
Konfiguracija na temelju stvarne proizvodnje
Razina automatizacije odabire se prema učinku, raznolikosti proizvoda, uključenosti operatera i raspoloživom tvorničkom prostoru.
03
Testiranje uzoraka prije-isporuke
Dogovoreni uzorci mogu se koristiti za razvoj procesa i prethodni-prihvat prije otpreme.
04
Podrška za pojedinačne strojeve i proizvodne linije
Kupci mogu započeti s projektom-stroja za zavarivanje ili zatražiti šire rješenje koje pokriva oblikovanje, zavarivanje, završnu obradu, inspekciju i montažu.
05
FAQ

01.Koja je najbolja metoda zavarivanja spremnika za gorivo motocikla?
02. Može li jedan stroj zavariti različite modele spremnika goriva za motocikle?
03.Kako Haifei smanjuje deformaciju spremnika za gorivo tijekom zavarivanja?
04. Može li samo zavarivanje šava jamčiti da spremnik goriva neće procuriti?
05. Može li Haifei testirati naše uzorke spremnika goriva prije naručivanja?
06. Može li Haifei osigurati kompletnu liniju za proizvodnju spremnika za gorivo?