

U proizvodnji novih energetskih vozila i te-strojeva, kvaliteta spajanja komponenti šasije igra ključnu ulogu u sveukupnoj sigurnosti vozila i dugoročnoj-trajnosti. Kako industrijski zahtjevi za učinkovitošću i dosljednošću zavarivanja nastavljaju rasti, tradicionalne metode zavarivanja s jednom-glavom postupno su pokazale ograničenja, posebno u primjenama zavarivanja s dvije-matice gdje ograničenja produktivnosti postaju očiglednija.
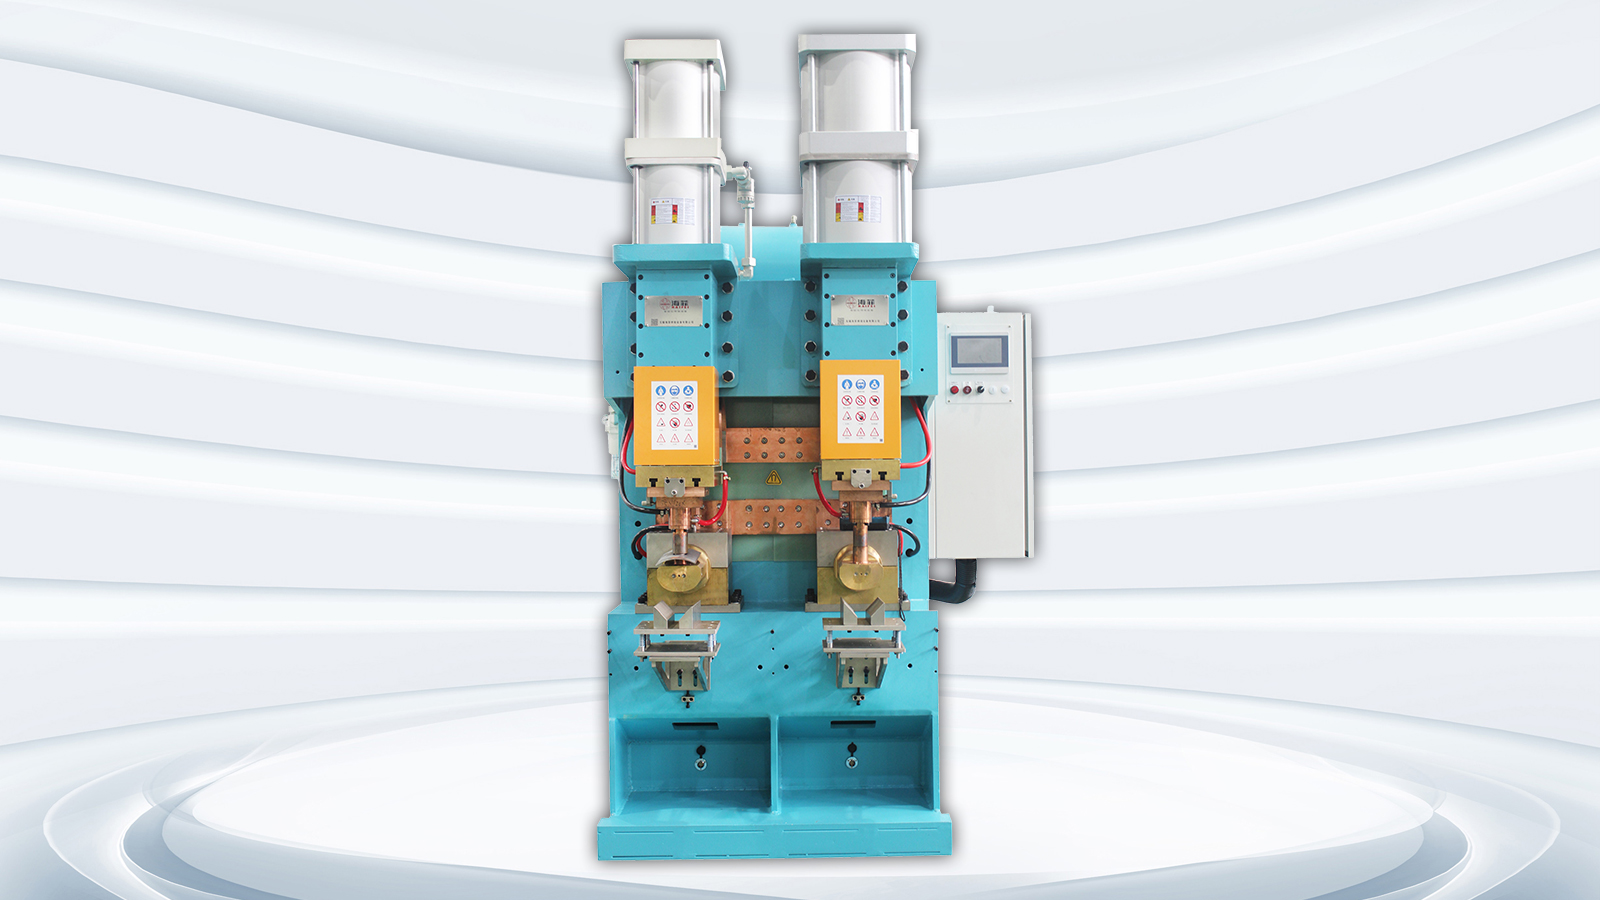
Kako bi riješio te izazove, Wuxi Haifei Intelligent Equipment Co., Ltd. razvio jeprilagođeno rješenje stroja za zavarivanje s dvostrukim-navrtkom kondenzatora s pražnjenjemza vodećeg proizvođača komponenti šasije električnih vozila. Projekt je bio usmjeren na poboljšanje učinkovitosti proizvodnje, stabilizaciju kvalitete zavara i omogućavanje potpune sljedivosti podataka o zavarivanju. Kroz sustavnu provjeru valjanosti procesa i strukturnu optimizaciju, rješenje je postiglo sinkronizirano pozicioniranje i istovremeno zavarivanje dvostrukih matica, značajno poboljšavajući ukupnu proizvodnu izvedbu kupčeve proizvodne linije.
Ovaj članak predstavlja opsežan pregled projekta, pokrivajući pozadinu korisnika, tehničke izazove, dizajn rješenja i ishode implementacije. Pruža praktične uvide koji mogu poslužiti kao vrijedna referenca za proizvođače koji procjenjuju opremu za zavarivanje s dvo-glavom kondenzatorskog pražnjenja.
Pozadina korisnika i pokretanje projekta
1. Pozadina industrije i karakteristike proizvoda
Kupac uključen u ovaj projekt je proizvođač specijaliziran za kritične strukturne komponente za sustave šasije električnih vozila. Njihovi primarni proizvodi uključuju poprečne nosače, kontrolne poluge i podokvir-komponente koje nose znatna strukturalna opterećenja i stoga zahtijevaju iznimno pouzdanu izvedbu zavarivanja.
Potaknuti brzim rastom tržišta električnih vozila, potražnja kupaca za proizvodnjom stalno raste. Tvrtka trenutno posluje s godišnjim proizvodnim kapacitetom od cca500.000 kompleta strukturnih komponenti šasije, s planovima za daljnje širenje.
Pod ovim proizvodnim uvjetima, postojeća oprema za zavarivanje postupno je postala nedostatna da podrži potrebna vremena ciklusa. Konkretno, postupak zavarivanja dvo-matica predstavljao je operativne izazove. Tradicionalno zavarivanje s jednom-glavom zahtijevalo je dvije uzastopne operacije zavarivanja po radnom komadu, povećavajući vrijeme rukovanja i otežavajući održavanje dosljedne kvalitete zavara.
2. Ključna ograničenja postojeće proizvodne metode
Tijekom početne faze ocjenjivanja lokacije, inženjerski tim proveo je detaljnu procjenu kupčeve proizvodne linije. Identificirano je nekoliko operativnih ograničenja, a sva su postala izraženija u-uvjetima velike količine proizvodnje.
-
Nedovoljna učinkovitost zavarivanja Stvaranje uskih grla u proizvodnji
Postojeći proizvodni proces kupca oslanjao se na zavarivače s projekcijom pražnjenja kondenzatora s jednom-glavom kako bi se dovršilo zavarivanje dvo-matica. Svaka je matica zahtijevala neovisni ciklus zavarivanja, što je rezultiralo ukupnim trajanjem ciklusa obično između 9 i 11 sekundi po radnom komadu.
Kako se obujam proizvodnje povećavao, jednostavno dodavanje više opreme nije bilo održivo rješenje. Dodatni strojevi povećali su kapitalna ulaganja, zauzeli više prostora i zahtijevali više operatera, što je u konačnici povećalo operativne troškove bez proporcionalnog poboljšanja protoka.
Kada su vremena ciklusa zavarivanja postala neusklađena s uzvodnim i nizvodnim procesima, vrijeme čekanja se povećalo, smanjujući ukupnu učinkovitost proizvodne linije.
-
Nedosljedna kvaliteta zavarivanja dovodi do potencijalnih rizika
Sekvencijalne operacije zavarivanja inherentno uvode varijabilnost zbog vremenskih odgoda između zavarivanja i kumulativnih odstupanja u položaju. Dodatno, trošenje elektrode i pomicanje parametara dodatno su pridonijeli nedosljednostima zavara.
Uobičajena pitanja vezana uz kvalitetu uključuju:
- Varijacije u veličini zrna zavara
- Povremeno nepotpuno spajanje
- Rušenje projekcije tijekom zavarivanja
- Deformacija navoja utječe na točnost montaže
S obzirom na to da su komponente šasije strukturni sigurnosni dijelovi, svaka nedosljednost zavara predstavlja potencijalnu zabrinutost u pogledu pouzdanosti, zbog čega je ujednačenost zavara kritičan zahtjev.
-
Visoko trošenje elektroda i često održavanje
Pod -uvjetima visokog proizvodnog ciklusa, trošenje elektrode se brzo dogodilo. Česta obrada i zamjena elektroda produžila je vrijeme zastoja i smanjila ukupnu iskorištenost stroja.
Uz gubitke u produktivnosti, troškovi potrošnje elektroda nastavili su rasti, stavljajući pritisak na napore u kontroli troškova.
-
Složeni rad i velika ovisnost o vještim operaterima
Postojeća oprema zahtijevala je višestruka ručna podešavanja prilikom prebacivanja između različitih veličina matica. Ovaj se proces uvelike oslanjao na iskustvo operatera i uveo je varijabilnost u proizvodni proces.
Obično su potrebni novi operaterijedan do dva tjedna treningaprije postizanja prihvatljive razine stručnosti, stvarajući operativne izazove u okruženjima s fluktuacijom radne snage.
-
Nedostatak sljedivosti podataka o zavarivanju
Moderna proizvodnja automobila zahtijeva sveobuhvatnu sljedivost proizvodnje za svaki zavareni spoj. Međutim, postojećoj opremi nedostajala je mogućnost prikupljanja i pohranjivanja podataka o zavarivanju, što je otežavalo ispunjavanje zahtjeva kvalitete dokumentacije i revizije.
Zahtjevi kupaca i ciljevi projekta
Nakon identificiranja operativnih izazova, kupac i inženjerski tim zajednički su uspostavili niz tehničkih ciljeva koji pokrivaju produktivnost, kvalitetu, pouzdanost i dugoročne-operativne troškove.
1.Postizanje pravog sinkronog zavarivanja s dvije-glave
Kupac je zahtijevao istovremeno pozicioniranje i zavarivanje dvije matice unutar jednog ciklusa. Cilj je bio smanjiti ukupno vrijeme ciklusa zavarivanja po obratku namanje od 5 sekundi, što predstavlja poboljšanje učinkovitosti za više od60%u usporedbi s postojećim procesom.
Dodatno, oprema potrebna za održavanje visoke operativne stabilnosti za podršku radnom modelu u kojemjedan operater mogao je upravljati s dva do tri stroja istovremeno, čime se smanjuju zahtjevi za radom.
2.Osiguravanje stabilne kvalitete zavarivanja
Uspostavljeni su strogi standardi kvalitete kako bi se uklonili tipični nedostaci zavarivanja. Kupac je naglasio da rješenje mora spriječiti:
- Nepotpuni zavari
- Kolaps projekcije
- Oštećenje niti
- Varijacije u formiranju zrnaca zavara
Ovi se zahtjevi smatraju temeljnim kriterijima kvalitete u zavarivanju strukturnih komponenti.
3. Smanjenje učestalosti održavanja i poboljšanje pouzdanosti
Kupac je zahtijevao poboljšanja u trajnosti sustava elektroda kako bi se produžio radni vijek elektrode i smanjio zastoj u radu zbog održavanja. Osim toga, potrebna je oprema za podršku mogućnostima daljinske dijagnostike kako bi se omogućilo brzo rješavanje problema i smanjili neplanirani prekidi proizvodnje.
4. Pojednostavljivanje rada i podrška proizvodnji-veličina
S obzirom na raznolikost specifikacija proizvoda, oprema je trebala podržavati više veličina matica u rasponu odM8 do M12, dok omogućuje brzo pozivanje parametara kroz unaprijed postavljene programe.
Sposobnost brze izmjene učvršćenja također je bila neophodna kako bi se smanjilo vrijeme prijelaza i održala fleksibilnost proizvodnje.
5. Omogućivanje potpune sljedivosti procesa zavarivanja
Kupac je zahtijevao-praćenje i bilježenje kritičnih parametara zavarivanja u stvarnom vremenu, uključujući:
- Energija zavarivanja
- Vrijeme pražnjenja
- Točnost pozicioniranja
Sve prikupljene podatke potrebno je pohraniti i učiniti dostupnima u svrhu sljedivosti i upravljanja kvalitetom.
Dizajn i implementacija prilagođenog rješenja
Nakon definiranja projektnih zahtjeva, inženjerski tim razvio je strukturirano rješenje temeljeno na tehnologiji zavarivanja kondenzatorskim pražnjenjem i validiranim performansama kroz višestruke eksperimentalne faze.
1. Faza validacije procesa: Uspostavljanje stabilnih parametara zavarivanja
Prije početka proizvodnje opreme, provedeno je opsežno testiranje validacije procesa. Procijenjene su različite kombinacije parametara kako bi se odredili optimalni uvjeti zavarivanja prema zahtjevima kupca za materijal i strukturu.
Uključeni su ključni parametri ispitivanja:
- Rasponi napona punjenja
- Optimizacija vremena pražnjenja
- Kalibracija sile elektrode
- Probe zavarivanja matica-za više veličina
Ponovljenim ispitivanjem i metalurškom procjenom zrnaca zavara, uspostavljen je stabilan prozor parametara. Ova faza validacije značajno je smanjila rizike puštanja u pogon i skratila cjelokupni vremenski okvir projekta.
2. Strukturni dizajn opreme: razvoj sinkronog sustava s dvostrukom-glavom
Nakon dovršetka validacije procesa, inženjerski tim razvio je namjensku strukturu za zavarivanje s dvije-glave koja može sinkronizirati rad.
Sustav je uključivao sinkroniziranu kontrolu sile i mehanizme za simultano pražnjenje energije, osiguravajući da su oba zavara formirana pod identičnim uvjetima.
U usporedbi sa sekvencijalnim sustavima zavarivanja, ova konstrukcija minimizirala je repetitivno kretanje i smanjila odstupanja u položaju, što je rezultiralo značajno poboljšanom konzistencijom zavara.
3. Razvoj sustava učvršćenja: Modularni kompozitni dizajn učvršćenja
S obzirom na složenu geometriju komponenti šasije, modularni kompozitni sustav učvršćenja dizajniran je za prilagodbu više orijentacija zavarivanja i konfiguracija proizvoda.
Sustav učvršćenja osigurava:
- Kompatibilnost s vodoravnim i okomitim položajima zavarivanja
- Mogućnost točnog pozicioniranja
- Modularna brzo{0}}promjenjiva arhitektura
U praktičnom radu, vrijeme promjene učvršćenja je kontrolirano unutar8 minuta, uvelike poboljšavajući fleksibilnost proizvodnje.
Učinkovitost opreme i rezultati projekta
Nakon izrade i integracije sustava, kupac je proveo sveobuhvatan test prihvaćanja kako bi provjerio performanse u uvjetima proizvodnje.
1. Rezultati ispitivanja kontinuiranog rada
Tijekom a24-satno neprekidno ispitivanje rada, oprema je pokazala stabilne i pouzdane performanse prema svim kriterijima ocjenjivanja.
Uključeni su ključni pokazatelji učinka:
| Stavka izvedbe | Proizlaziti |
|---|---|
| Vrijeme ciklusa po obratku | 4,2 sekunde |
| Poboljšanje učinkovitosti | Otprilike 65% |
| Prolaznost zavarivanja | 99.8% |
| Prosječna stopa neuspjeha | Manje od 0,5% |
Ovi rezultati potvrdili su sposobnost sustava da održi stabilne performanse u -okruženjima velike proizvodnje.
2.Na-instalaciji na mjestu i pokretanju proizvodnje
Nakon isporuke, inženjerski tim dovršio je instalaciju i puštanje u pogon na mjestu kupca. Proveden je strukturirani program obuke koji pokriva operativne postupke, upravljanje parametrima i prakse rutinskog održavanja.
Nakon završetka obuke, oprema je u potpunosti integrirana u proizvodnu liniju i unutar nje službeno puštena u radtri dana.
3. Povratne informacije korisnika i operativna procjena
Nakon razdoblja stabilnog rada, kupac je proveo interni pregled performansi i izvijestio o značajnim poboljšanjima u nekoliko područja.
Značajni rezultati uključuju:
- Značajno povećanje učinkovitosti proizvodnje
- Poboljšana dosljednost kvalitete zavarivanja
- Pojednostavljen rad stroja
- Smanjeno opterećenje održavanja
Ova poboljšanja ne samo da su poboljšala dnevnu proizvodnu izvedbu, već su i ojačala sposobnost kupca da poveća proizvodni kapacitet u budućnosti.
Uvid u projekt: ključni čimbenici pri odabiru opreme za zavarivanje s dvostrukom-glavom matice
Na temelju iskustva stečenog ovim projektom, može se identificirati nekoliko kritičnih kriterija odabira za proizvođače koji planiraju ulagati u sustave zavarivanja matica s dvostrukom-glavom.
1. Provjera sposobnosti stvarnog sinkronog zavarivanja
Prilikom procjene opcija opreme, proizvođači bi trebali potvrditi podržava li sustav pravo sinkrono zavarivanje umjesto izmjeničnog rada s dvije -glave. Prava sinkronizacija izravno utječe na konzistenciju i produktivnost zavara.
2. Dostupnost dokazane sposobnosti provjere valjanosti procesa
Pouzdani dobavljači opreme obično održavaju strukturirane postupke validacije koji mogu identificirati stabilne parametre zavarivanja prije isporuke opreme. Ova mogućnost značajno skraćuje vrijeme puštanja u rad i povećava stopu uspješnosti projekta.
3. Podrška za sljedivost podataka i integraciju sustava
Kako se proizvodnja sve više digitalizira, oprema za zavarivanje mora funkcionirati kao dio povezanog proizvodnog ekosustava. Sustavi sposobni za-prikupljanje podataka u stvarnom vremenu i MES integracija pružaju dugoročne-prednosti u upravljanju kvalitetom i operativnoj transparentnosti.
Zaključak: prilagođena rješenja za zavarivanje omogućuju održivu učinkovitost proizvodnje
U modernim proizvodnim okruženjima standardizirana oprema sama po sebi često je nedostatna za ispunjavanje zahtjeva složenih primjena zavarivanja konstrukcija. Kroz prilagođeni inženjerski dizajn i sustavnu optimizaciju procesa, proizvođači mogu značajno poboljšati i učinkovitost proizvodnje i dosljednost zavarivanja.
To pokazuje i uspješna realizacija ovog projektaSustavi zavarivanja s projekcijskim pražnjenjem kondenzatora s dvostrukom-glavom ne samo da rješavaju tradicionalna ograničenja produktivnosti, već i uspostavljaju pouzdaniji, učinkovitiji i sljedivi postupak zavarivanja. Za proizvođače koji planiraju nadogradnju opreme ili nove proizvodne linije, ova studija slučaja pruža značajne tehničke i operativne uvide koji mogu podržati informirano-donošenje odluka.


